Para un director general o financiero, la estructura de costes de la planta suele concentrarse en partidas bien definidas: compras de materia prima, masa salarial, amortizaciones y energía, esta última fuertemente tensionada por el contexto internacional.
En un entorno donde los insumos son cada vez más caros e impredecibles, lamentarse de factores externos que la empresa no controla no protege el negocio. La única vía real para defender el margen operativo está de puertas adentro: garantizar que ni un solo recurso —sea un kilovatio, una hora de operario o un gramo de materia prima— se consuma sin transformarse en producto vendible.
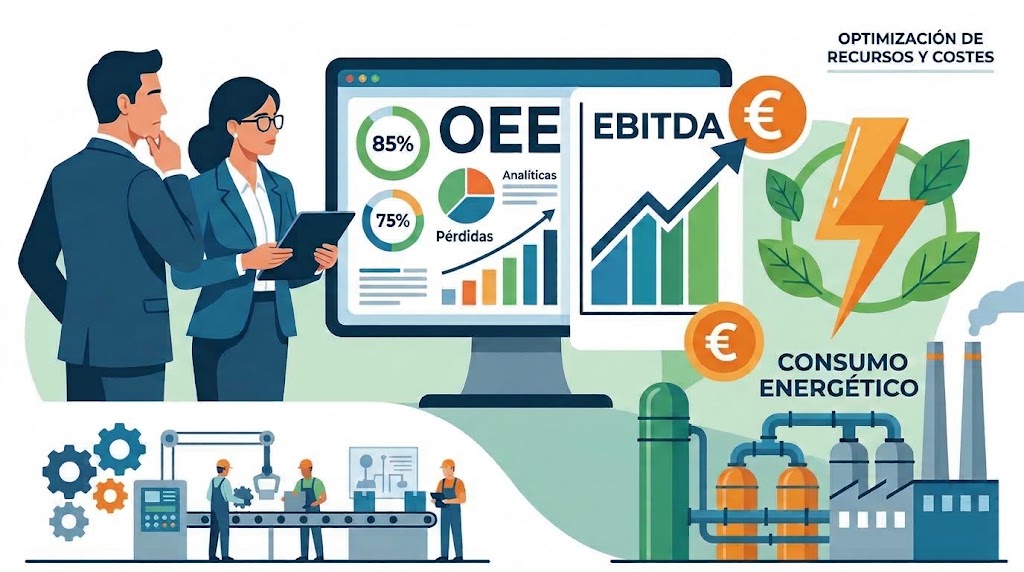
El problema es que la contabilidad tradicional solo muestra el gasto total a mes vencido, pero no dónde se evapora el dinero en el día a día. Para diagnosticar y frenar esa sangría existe una métrica clave: el OEE (Overall Equipment Effectiveness o Eficiencia Global de los Equipos).
Las fugas silenciosas del margen: ¿dónde se esfuma el dinero en una planta ineficiente?
Una línea parada o trabajando por debajo de su capacidad óptima no congela sus costes; sigue consumiendo recursos de forma silenciosa e improductiva. El OEE desglosa el funcionamiento de la fábrica en tres factores críticos, evidenciando el desperdicio integral que sufren las operaciones:
1. Disponibilidad (Averías, esperas y cambios de formato interminables)
- Energía en vacío: Hornos, calderas, sistemas de bombeo, cintas y compresores de aire comprimido siguen consumiendo electricidad o gas solo para mantenerse en temperatura y presión, sin fabricar nada.
- Mano de obra cautiva: Operarios cualificados, personal de mantenimiento y carretilleros parados de brazos cruzados, cobrando sus horas ordinarias mientras esperan a que se resuelva un atasco o finalice un cambio de molde.
- Capacidad instalada desaprovechada: Costes fijos de amortización de maquinaria e instalaciones que continúan acumulándose segundo a segundo sin generar retorno.
2. Rendimiento (Microparadas y velocidades reducidas)
- Desplome de la productividad por hora pagada: Cuando una línea opera al 70% de su velocidad de diseño por desajustes mecánicos, la masa salarial asignada produce casi un tercio menos de unidades de las presupuestadas.
- Disipación energética constante: Las máquinas consumen prácticamente la misma potencia eléctrica a media marcha que a pleno rendimiento. El coste de kilovatios-hora absorbido por cada pieza se dispara de inmediato.
- Sobrecarga de gestión y logística: Generación de cuellos de botella imprevistos que obligan a reorganizar turnos, reprogramar la producción y saturar los almacenes intermedios con material a medio procesar (WIP).
3. Calidad (Mermas, rechazos y retrabajos)
- Destrucción directa de materia prima: Materia prima, envases y componentes que deberán destruirse o saldarse, incrementando la merma y los costes en materiales.
- Incremento del gasto en energía y mano de obra: Cada pieza defectuosa ya consumió electricidad, gas y horas de operario para fabricarse mal. Si es posible retrabajarla, el coste energético y laboral de esa unidad se multiplica; si no admite reproceso y se desecha, esos recursos se han destruido al 100%.
- Costes logísticos y de no-calidad: Devoluciones de clientes insatisfechos, penalizaciones comerciales, fletes urgentes y horas de técnicos dedicadas a gestionar reclamaciones en lugar de aportar valor.
El balance económico: Cada punto porcentual que recupera el OEE diluye de inmediato los costes fijos, reduce el consumo de kWh por unidad y multiplica la productividad de la plantilla sin necesidad de contratar a nadie más.
Tres impactos financieros directos en la cuenta de resultados
Trabajar con el OEE como brújula de gestión permite transformar el caos diario en tres ventajas competitivas:
- Blindaje ante la escalada energética: Al maximizar el rendimiento y erradicar las paradas técnicas, los consumos fijos de planta se reparten entre un volumen mayor de unidades conformes, conteniendo el coste unitario del producto terminado.
- Eliminación radical de sobrecostes laborales: Una fábrica eficiente en jornada ordinaria deja de depender de horas extraordinarias, refuerzos de fin de semana o turnos nocturnos para cumplir con las fechas de entrega.
- Ahorro masivo de CAPEX: Elevar el OEE del 55% al 75% suele destapar entre un 20% y un 30% de capacidad adicional oculta en las propias máquinas existentes, anulando la necesidad de endeudarse para comprar nuevos equipos.
¿Cuántos recursos y margen está disipando su planta cada día?
Frente a la incertidumbre exterior y el encarecimiento constante de los suministros, lamentarse no protege el negocio; erradicar el desperdicio interno de recursos, sí.
Le propongo una primera toma de contacto de 20 minutos. Sin compromisos ni necesidad de preparar datos previos: una conversación directa entre profesionales para contrastar su situación actual, comentar dónde suelen producirse las mayores fugas de recursos en plantas como la suya y ver si tiene sentido profundizar en alguna vía de ahorro.